E型螺栓锻造工艺流程
原材料选择与下料
材料选择:根据使用强度要求,选用优质中碳合金钢,如45#钢、40Cr、27SiMn等,这些材料具有良好的可锻性和热处理性能。
下料:将钢材按设计尺寸切割成合适长度的坯料,确保重量和体积满足后续模锻的填充需求。
加热
将坯料放入加热炉中加热至锻造温度区间(通常为中碳钢的奥氏体化温度,约1000℃~1200℃),使材料充分软化,降低变形抗力,提高塑性。
热模锻成型(核心工序)
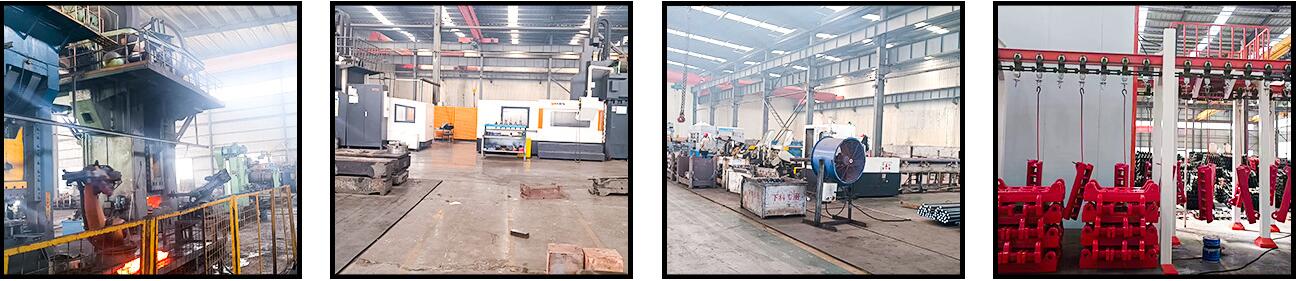
这是E型螺栓锻造的关键环节,采用专用模具一次成型:
放置坯料:将加热后的坯料放入模具的一分模腔内;
挤压凸出部:通过升降系统使压模下降,对坯料施加压力,挤压出E型螺栓的凸出部;
拉伸成型:随着移动座的移动,使凸出部被拉伸,最终形成螺栓柱和E型头部;
一次成型:整个模锻过程无需转换坯料位置,一次完成,大幅提高了生产效率。
热处理
锻造完成后,E型螺栓需进行调质处理(淬火+回火):
淬火:加热至临界温度以上后快速冷却(油冷或水冷),提高硬度和强度;
回火:在适当温度下保温后冷却,消除淬火应力,改善韧性,获得良好的综合力学性能。
整形校正
热处理后E型螺栓容易发生热变形(弯曲或扭曲),需在压力机上配合专用夹具进行整形校正,确保直线度和尺寸精度符合要求。
螺纹加工
采用滚压或搓丝工艺加工螺纹,利用塑性变形使螺纹牙成形,保留金属流线不被切断,从而提高螺纹的强度和疲劳寿命。
表面处理
根据使用环境进行表面防护处理,常见方式包括:
电镀锌:镀层8μm,盐雾寿命50~100h;
达克罗涂层:涂层15μm,盐雾寿命>300h;
磷化处理:膜厚10~15μm,提高润滑性和防锈性。
质量检验
对成品进行全面检测,确保符合标准:
尺寸精度:使用激光测径仪等检测关键尺寸;
力学性能:硬度测试、抗拉强度测试;
无损检测:磁粉探伤、超声波探伤,检查内部缺陷;
盐雾试验:验证表面处理的耐腐蚀性能。
工艺要点总结
| 工序 | 关键参数/要点 | 目的 |
|---|---|---|
| 加热 | 1000℃~1200℃ | 降低变形抗力,提高塑性 |
| 模锻 | 专用E型模具,一次成型 | 获得致密组织和正确形状 |
| 热处理 | 淬火+回火(调质) | 提高综合力学性能 |
| 整形 | 压力机+专用夹具 | 校正热处理变形 |
| 螺纹加工 | 滚压/搓丝 | 保持金属流线,提高强度 |
| 表面处理 | 镀锌/达克罗/磷化 | 提高耐腐蚀性 |
工艺特点
锻造优势:热模锻使金属纤维沿产品形状连续分布,显著提升E型螺栓的强度和韧性,适合承受较大冲击载荷的工况(如刮板输送机)。
效率提升:采用专用模具实现一次成型,无需多次转换坯料,节约时间,适合批量生产。
质量控制:整形和无损检测是关键质控点,确保产品在恶劣工况下的可靠性。
相关推荐: